


|


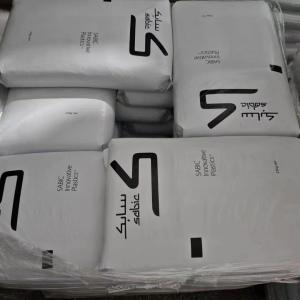
- 品牌:沙特沙伯基础
- 货号:PX91060
- 价格: ¥30000/吨
- 发布日期: 2024-08-01
- 更新日期: 2026-09-21
| 品牌 | 沙特沙伯基础 |
| 货号 | PX91060 |
| 用途 | 注塑 |
| 牌号 | PX91060 |
| 型号 | PX91060 |
| 品名 | PA6 |
| 外形尺寸 | 颗粒 |
| 厂家 | 沙特沙伯基础 |
| 是否进口 | 否 |
SABIC / PX91060
>PA6<
产品信息:
PA6加工工艺如下;
干燥处理:由于PA6很容易吸收水分,因此加工前的干燥特别要注意,如果材料是用防水材料包装供应的,则容器应保持密闭。如果湿度大于0.2%建议在80℃以上的热空气中干燥16小时。如果材料已经在空气中暴露超过8小时,建议进行温度为105℃,8小时以上的真空烘干。
熔融温度:230-280℃,对于增强品种为250-280℃。模具温度:80-90℃,模具温度很显著地影响结晶度,而结晶度又影响着塑件的机械特性。对于结构部件来说结晶度很重要,因此建议模具温度为80-90℃。对于薄壁的、流程较长的塑件也建议施用较高的模具温度。增大模具温度可以提高塑件的强度和刚度,但却降低了韧性。如果壁厚大于3mm,建议使用20-40℃的低温模具。对于玻璃纤维增强材料模具温度应大于80℃。注射压力:一般在750-1250bar之间(取决于材料和产品设计)
注射速度:高速(对增强材料要稍微降低)流道和浇口:对于PA6的凝固时间很短,因此浇口的位置非常重要。浇口孔径不要小于0.5*T(这里T为塑件的厚度)。如果使用热流道,浇口尺寸应比使用常规流道小一些,因为热流道能够帮助阻止材料过早凝固。如果用潜入式浇口,浇口的最小直径应当是0.75mm。
产品用途:
工业生产中泛用于制造轴承、圆齿轮、凸轮、伞齿轮、各种滚子、滑轮、泵叶轮、风扇叶片、蜗轮、
推进器、螺钉、螺母、垫片、高压密封圈、耐油密封垫片、耐油容器、外壳、软管、电缆护套、剪切机
滑轮套、牛头刨床滑块、、电磁分配阀座、冷陈设备、衬垫、轴承保持架、汽车和拖拉机上各种输油管
、活塞、绳索、传动皮带,纺织机械工业设备零雾料以及日用品和包装薄膜等。
随石油化学工业和其他工业的发展,为尼龙工程塑料的发展,提供了丰富、价廉的原料和广阔的市场。尼龙主要用于汽车工业、电气电子工业、交通运输业、机械制造工业、电线电缆通讯业、薄膜及日常用品。用于汽车工业的尼龙约占尼龙总消费量的1/3。
主要是利用尼龙树腊密度小和优良的综合性能,以适应汽车轻量节能的要求。特别是利用它的机械强度较好、耐磨、耐油、自润滑等特点,制造各种轴承、齿轮、滑轮、输油管、储油器、耐油垫片,保护罩、支撑架、车轮罩盖、导流板、风扇、空气过滤器外壳、散热器水室、制动管、发动机罩、车门把手等。



 微信扫一扫


